




بدنه چرخشی در مقابل بدنه پرسی: کدام فرآیند شکلدهی ظروف برای برند شما مناسب است؟
در تولید ظروف پخت و پز، فرآیند شکلدهی نه تنها ویژگیهای فیزیکی محصول نهایی - مانند توزیع گرما و وزن - را تعیین میکند، بلکه معیارهای حیاتی کسب و کار از جمله هزینههای ابزار، زمانهای انجام کار و حداقل مقدار سفارش (MOQ) را نیز تعیین میکند.
هنگام توسعه یک خط جدید از فولاد ضد زنگ یا ظروف پخت و پز آلومینیومی، صاحبان برند و طراحان صنعتی باید از بین دو روش اصلی شکلدهی یکی را انتخاب کنند: کشش عمیق (پرس بادی) و ریسندگی فلزی (اسپین بادی).
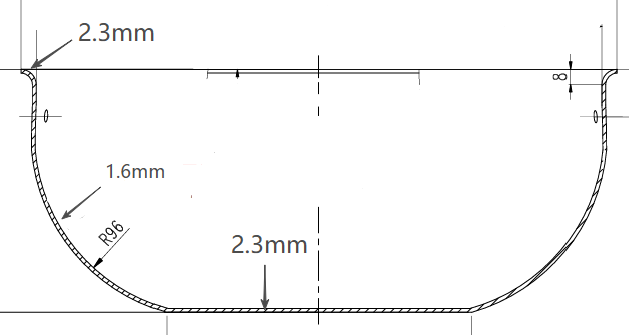 | 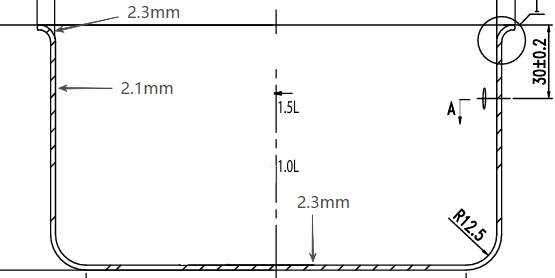 |
مقایسه ضخامت دیواره بین ظروف پخت و پز با بدنه پرسی و بدنه چرخشی
این راهنما یک مقایسه فنی و تجاری عینی ارائه میدهد تا به شما در تعیین فرآیند تولید بهینه برای پروژه بعدی ظروف پخت و پزتان کمک کند.
۱. ریسندگی فلزی (بدنه اسپین) چیست؟
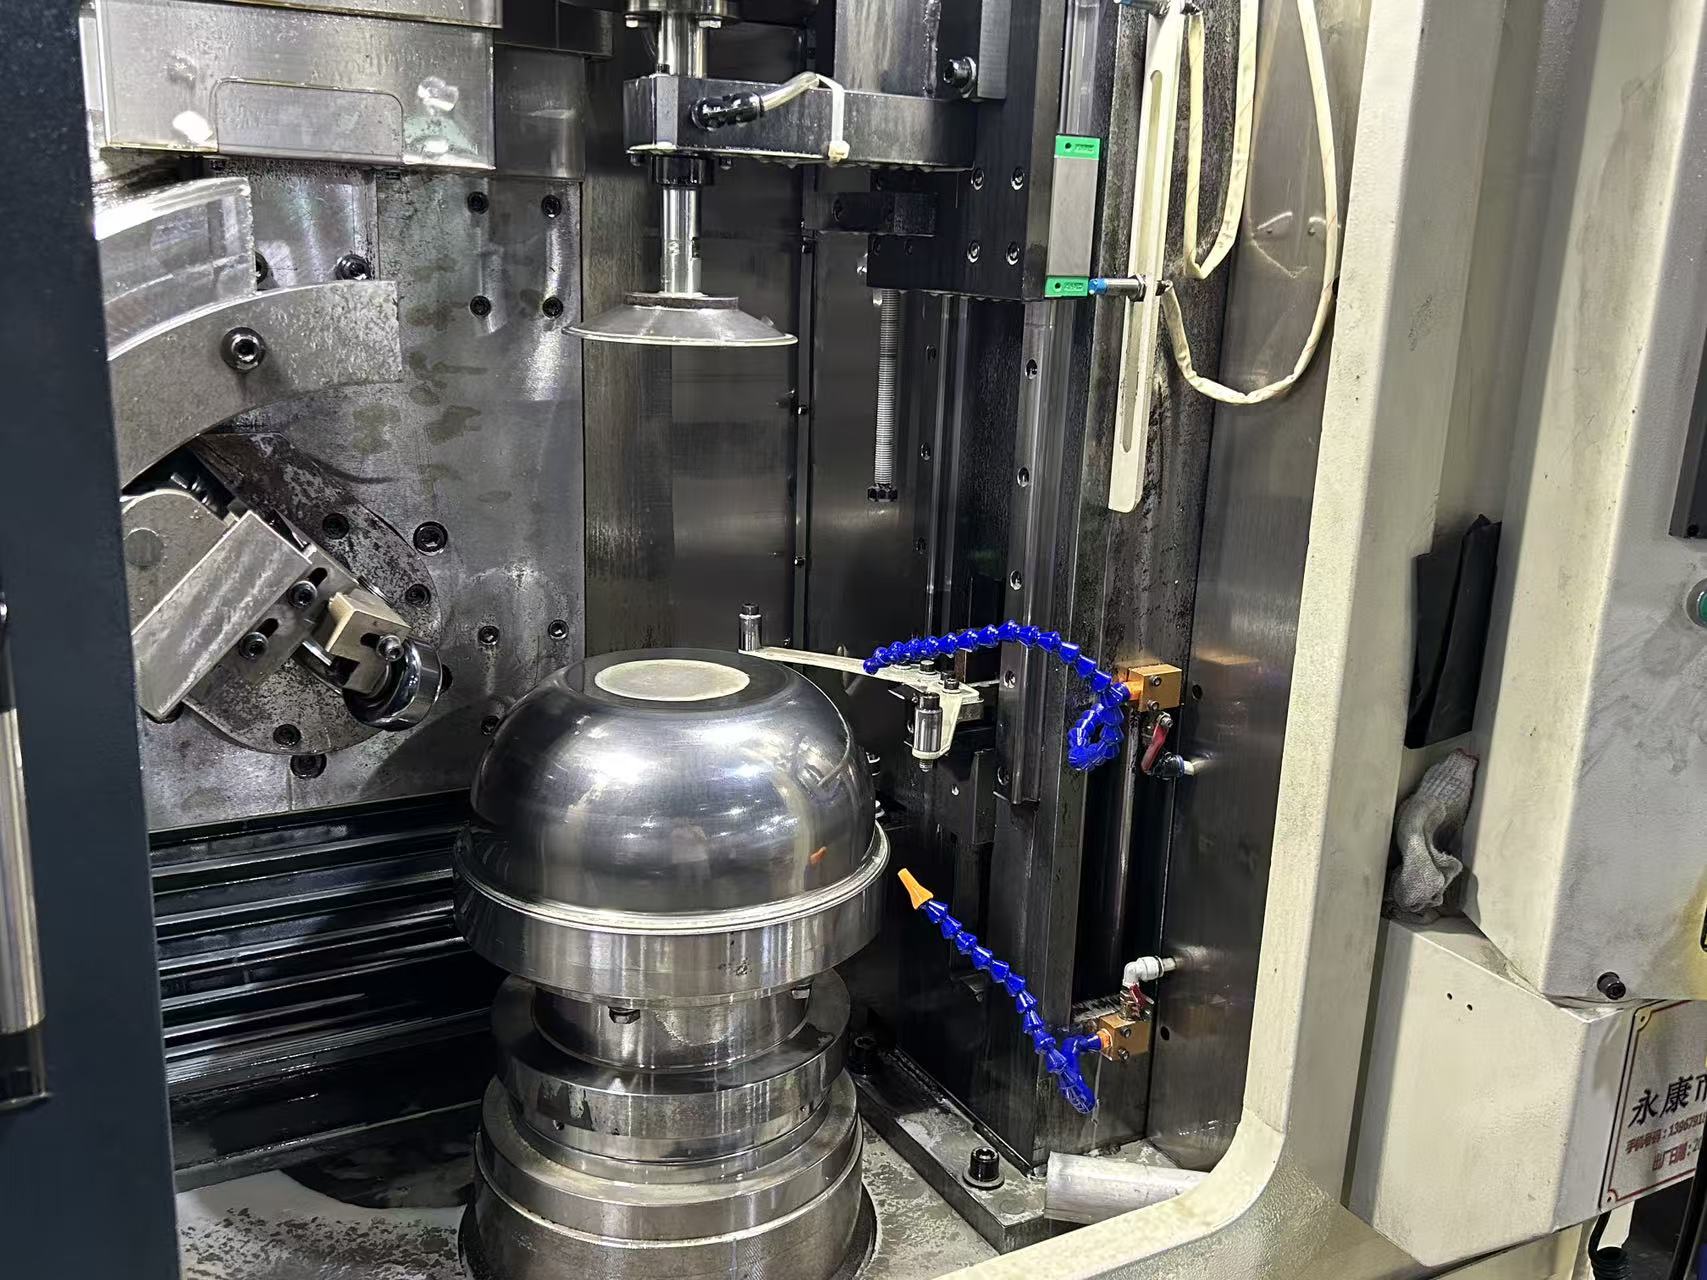
چرخش فلز یک فرآیند شکلدهی سرد است که در آن یک دیسک فلزی به یک دستگاه تراش چرخان ثابت میشود. سپس یک غلتک از مرکز به سمت بیرون فشار وارد میکند و فلز را مجبور به جریان یافتن و مطابقت با شکل یک مندرل میکند. امروزه، این کار اغلب با استفاده از دستگاههای CNC (کنترل عددی کامپیوتری) انجام میشود.
دستگاه ریسندگی فلز CNC برای فولاد ضد زنگ شرکت فولادتولید اوکویر
مزایای بدنه اسپین:
ضخامت دیواره متغیر (کنترل حرارتی): چرخش به تولیدکنندگان این امکان را میدهد که جریان مواد را تعیین کنند و یک پروفیل «کف ضخیم، دیواره نازک و لبه ضخیم» ایجاد کنند. این امر حفظ عالی گرما در کف را تضمین میکند و از تغییر شکل لبه جلوگیری میکند و آن را برای ظروف پخت و پز سه لایه یا روکش فولادی متوسط تا گران قیمت بسیار مناسب میکند.
صرفهجویی در مواد و کاهش هزینهها: با نازک کردن عمدی دیوارههای ظروف پخت و پز، ریسندگی به طور قابل توجهی مقدار کل مواد اولیه مورد نیاز برای هر واحد را کاهش میدهد. این امر هم هزینه مواد و هم وزن کلی محصول را کاهش میدهد.
استفاده زیاد از مواد: فرآیند ریسندگی ضایعات لبه بسیار کمی تولید میکند و استفاده بسیار کارآمد از مواد اولیه را تضمین میکند.
هزینههای ابزارسازی پایین: تولید مندرلهای ریسندگی بسیار سادهتر و ارزانتر از قالبهای کشش عمیق است و موانع ورود به پروژههای جدید را کاهش میدهد.
معایب بدنه اسپین:
ظرفیت محدود و بلوغ فناوری: در حال حاضر، ریسندگی بسیار خودکار برای برخی از ظروف پخت و پز پیچیده هنوز در مرحله تولید آزمایشی یا مقیاسبندی در سراسر صنعت است. بلوغ این فناوری هنوز در حال توسعه است، به این معنی که ظرفیت کل تولید در مقایسه با خطوط پرس موجود، محدود است.
زمان چرخه کندتر: شکلدهی یک قطعه واحد روی دستگاه تراش چرخشی، زمان بسیار بیشتری نسبت به یک ضربه پرس هیدرولیک میبرد.
محدودیتهای شکل: ریسندگی صرفاً به تولید اقلام متحدالمرکز و استوانهای متقارن (یعنی قابلمهها و ماهیتابههای کاملاً گرد) محدود میشود.
۲. کشش عمیق (پرس بادی) چیست؟
کشش عمیق، که معمولاً به عنوان "پرس بادی" شناخته میشود، یک فرآیند شکلدهی فلز است که در آن یک ورق فلزی مسطح با استفاده از یک پرس هیدرولیک، تحت فشار شدید به داخل قالب شکلدهی کشیده میشود.

دستگاه پرس برای تولید ظروف استیل ضد زنگ
مزایای بدنه پرس:
حداکثر راندمان تولید: پس از راهاندازی ابزار، پرسهای هیدرولیک با سرعت بالا کار میکنند و این فرآیند را برای تولید انبوه و خطوط مونتاژ خودکار بسیار بهینه میکنند.
سازگاری بالا: ماهیت مکانیکی این پرس، تلرانسهای ابعادی دقیق و ثبات فوقالعاده را در هزاران واحد تضمین میکند.
تنوع شکل: برخلاف ریسندگی، کشش عمیق محدود به طرحهای گرد نیست. این روش قادر به تولید تابههای گریل مربعی، کبابپزهای بیضیشکل و سایر ظروف پختوپز با اشکال نامتقارن است.
معایب بدنه مطبوعات:
هزینههای بالای ابزارسازی و زمان طولانی آمادهسازی: مهندسی و ساخت قالبهای فولادی سختشده مورد نیاز برای کشش عمیق، یک سرمایهگذاری اولیه گرانقیمت و زمانبر است.
ضخامت یکنواخت دیواره: فرآیند پرس کردن عموماً منجر به ضخامت یکنواخت در کف و دیوارههای ظروف پخت و پز میشود. بدون پرسکاری تدریجی تخصصی (و پرهزینه)، نمیتوان به ساختار «کف ضخیم، دیواره نازک» که در برخی از طرحهای حرارتی مورد توجه است، دست یافت.
۳. چگونه فرآیند مناسب برای پروژه خود را انتخاب کنید
انتخاب بین Press Body و Spin Body نیازمند ایجاد تعادل بین اهداف هزینهای و جایگاهیابی محصول است.
سناریوی الف: چه زمانی بدنه دستگاه پرس (کشش عمیق) را انتخاب کنیم؟
حجم سفارشات انبوه: شما در حال تأمین نیازهای زنجیرههای خردهفروشی بزرگ یا سوپرمارکتها هستید که در آنها به مقیاس وسیع و تحویل سریع نیاز است.
اشکال غیر استاندارد: طرح ظروف شما شامل پروفیلهای مربع، بیضی یا کاملاً مستطیلی است.
حساسیت بالای قیمت: شما به کمترین هزینه پردازش در مقیاس بزرگ نیاز دارید و طراحی محصول شما نیازی به ضخامت دیواره متغیر ندارد.
سناریوی ب: چه زمانی باید اسپین بادی (ریسندگی فلزی) را انتخاب کرد؟
کنترل هزینه و کاهش وزن: شما میخواهید وزن کلی محصول را کاهش دهید تا در هزینههای مواد اولیه و حمل و نقل صرفهجویی کنید، بدون اینکه از حفظ گرمای کف دستگاه کاسته شود.
جایگاهیابی از سطح متوسط تا بالا: برند شما بر عملکرد حرارتی تمرکز دارد و به نسبتهای ضخامت دیوار به پایه خاصی نیاز دارد.
آزمایش بازار (برندهای جدید): شما در حال ثبت سفارش اولیهی کوچکتری هستید تا بتوانید قابلیت دوام در بازار را آزمایش کنید و میخواهید از هزینههای سنگین پیشپرداخت ابزار اجتناب کنید.
نمونهسازی سریع: پروژه شما نیاز به سفارشیسازی بالا و توسعه نمونه اولیه سریع و تکرارشونده دارد.
چشمانداز بازار: ۲-۳ سال آینده
از نظر تاریخی، کشش عمیق به دلیل حجم بالای تولید، صنعت ظروف پخت و پز را تحت سلطه خود قرار داده بود. با این حال، چشمانداز تولید در حال تغییر است. پیشبینی میشود که طی ۲ تا ۳ سال آینده، ریسندگی فلزات با دستگاه CNC به دلیل چندین عامل همگرا، سهم بازار قابل توجهی بزرگتری را به خود اختصاص دهد:
ارتقاء ظرفیت و فناوری: تنگنای سنتی ریسندگی - سرعت تولید پایین - در حال حذف شدن است. جدیدترین ماشینهای ریسندگی CNC چند غلتکی، که با بازوهای بارگیری/تخلیه رباتیک ادغام شدهاند، زمان چرخه را به شدت کاهش دادهاند و شکاف کارایی با پرسهای هیدرولیک را از بین بردهاند.
تغییر ساختاری در تقاضای مصرفکننده: مصرفکنندگان جهانی در حال تغییر ظروف پختوپز خود از آلومینیوم نچسب معمولی به ظروف پختوپز استیل ضدزنگ چندلایه بادوام و با عملکرد بالا هستند. چرخش ذاتاً برای به حداکثر رساندن دینامیک حرارتی فلزات روکشدار مناسبتر است.
تدارکات چابک B2B: برای کاهش خطرات موجودی، برندهای مدرن از سفارشهای سالانه عظیم به سمت مدلهای خرید «حجم کم و فرکانس بالا» تغییر رویه میدهند. هزینه پایین ابزار و راهاندازی سریع خطوط ریسندگی کاملاً با این استراتژی زنجیره تأمین چابک سازگار است.
در حالی که پرس کردن همچنان استاندارد کالاهای اساسی و با حجم بالا خواهد بود، ریسندگی CNC به سرعت در حال تبدیل شدن به استانداردی برای برندهای ظروف پخت و پز با عملکرد بالا است.
نتیجهگیری
هیچکدام از این فرآیندها به طور کلی برتر نیستند؛ انتخاب درست کاملاً به اقتصاد واحد، هندسه طراحی و موقعیت بازار شما بستگی دارد. کشش عمیق، مقیاس بینظیری را برای هندسههای یکنواخت ارائه میدهد، در حالی که ریسندگی فلز، مهندسی حرارتی و چابکی زنجیره تأمین مورد نیاز برای ظروف پخت و پز ممتاز را فراهم میکند.
آیا در حال توسعه خط تولید ظروف پخت و پز جدیدی هستید؟ تیم مهندسی ما میتواند نقشههای سهبعدی شما را تجزیه و تحلیل کند تا مقرونبهصرفهترین و کارآمدترین فرآیند شکلدهی را پیشنهاد دهد. برای بررسی فنی و دریافت قیمت، همین امروز با ما تماس بگیرید.